Chemical & Petrochemical Processing
Helping maintain process fluid integrity through filtration, separation, contamination control, and fluid analysis across demanding chemical processing operations.
Protecting Process Equipment and Maintaining Fluid Integrity
Chemical and petrochemical processing operations depend on reliable equipment, clean process fluids, and consistent system performance. Contamination, moisture ingress, and fluid degradation can impact production efficiency, accelerate equipment wear, and increase maintenance requirements throughout the process.
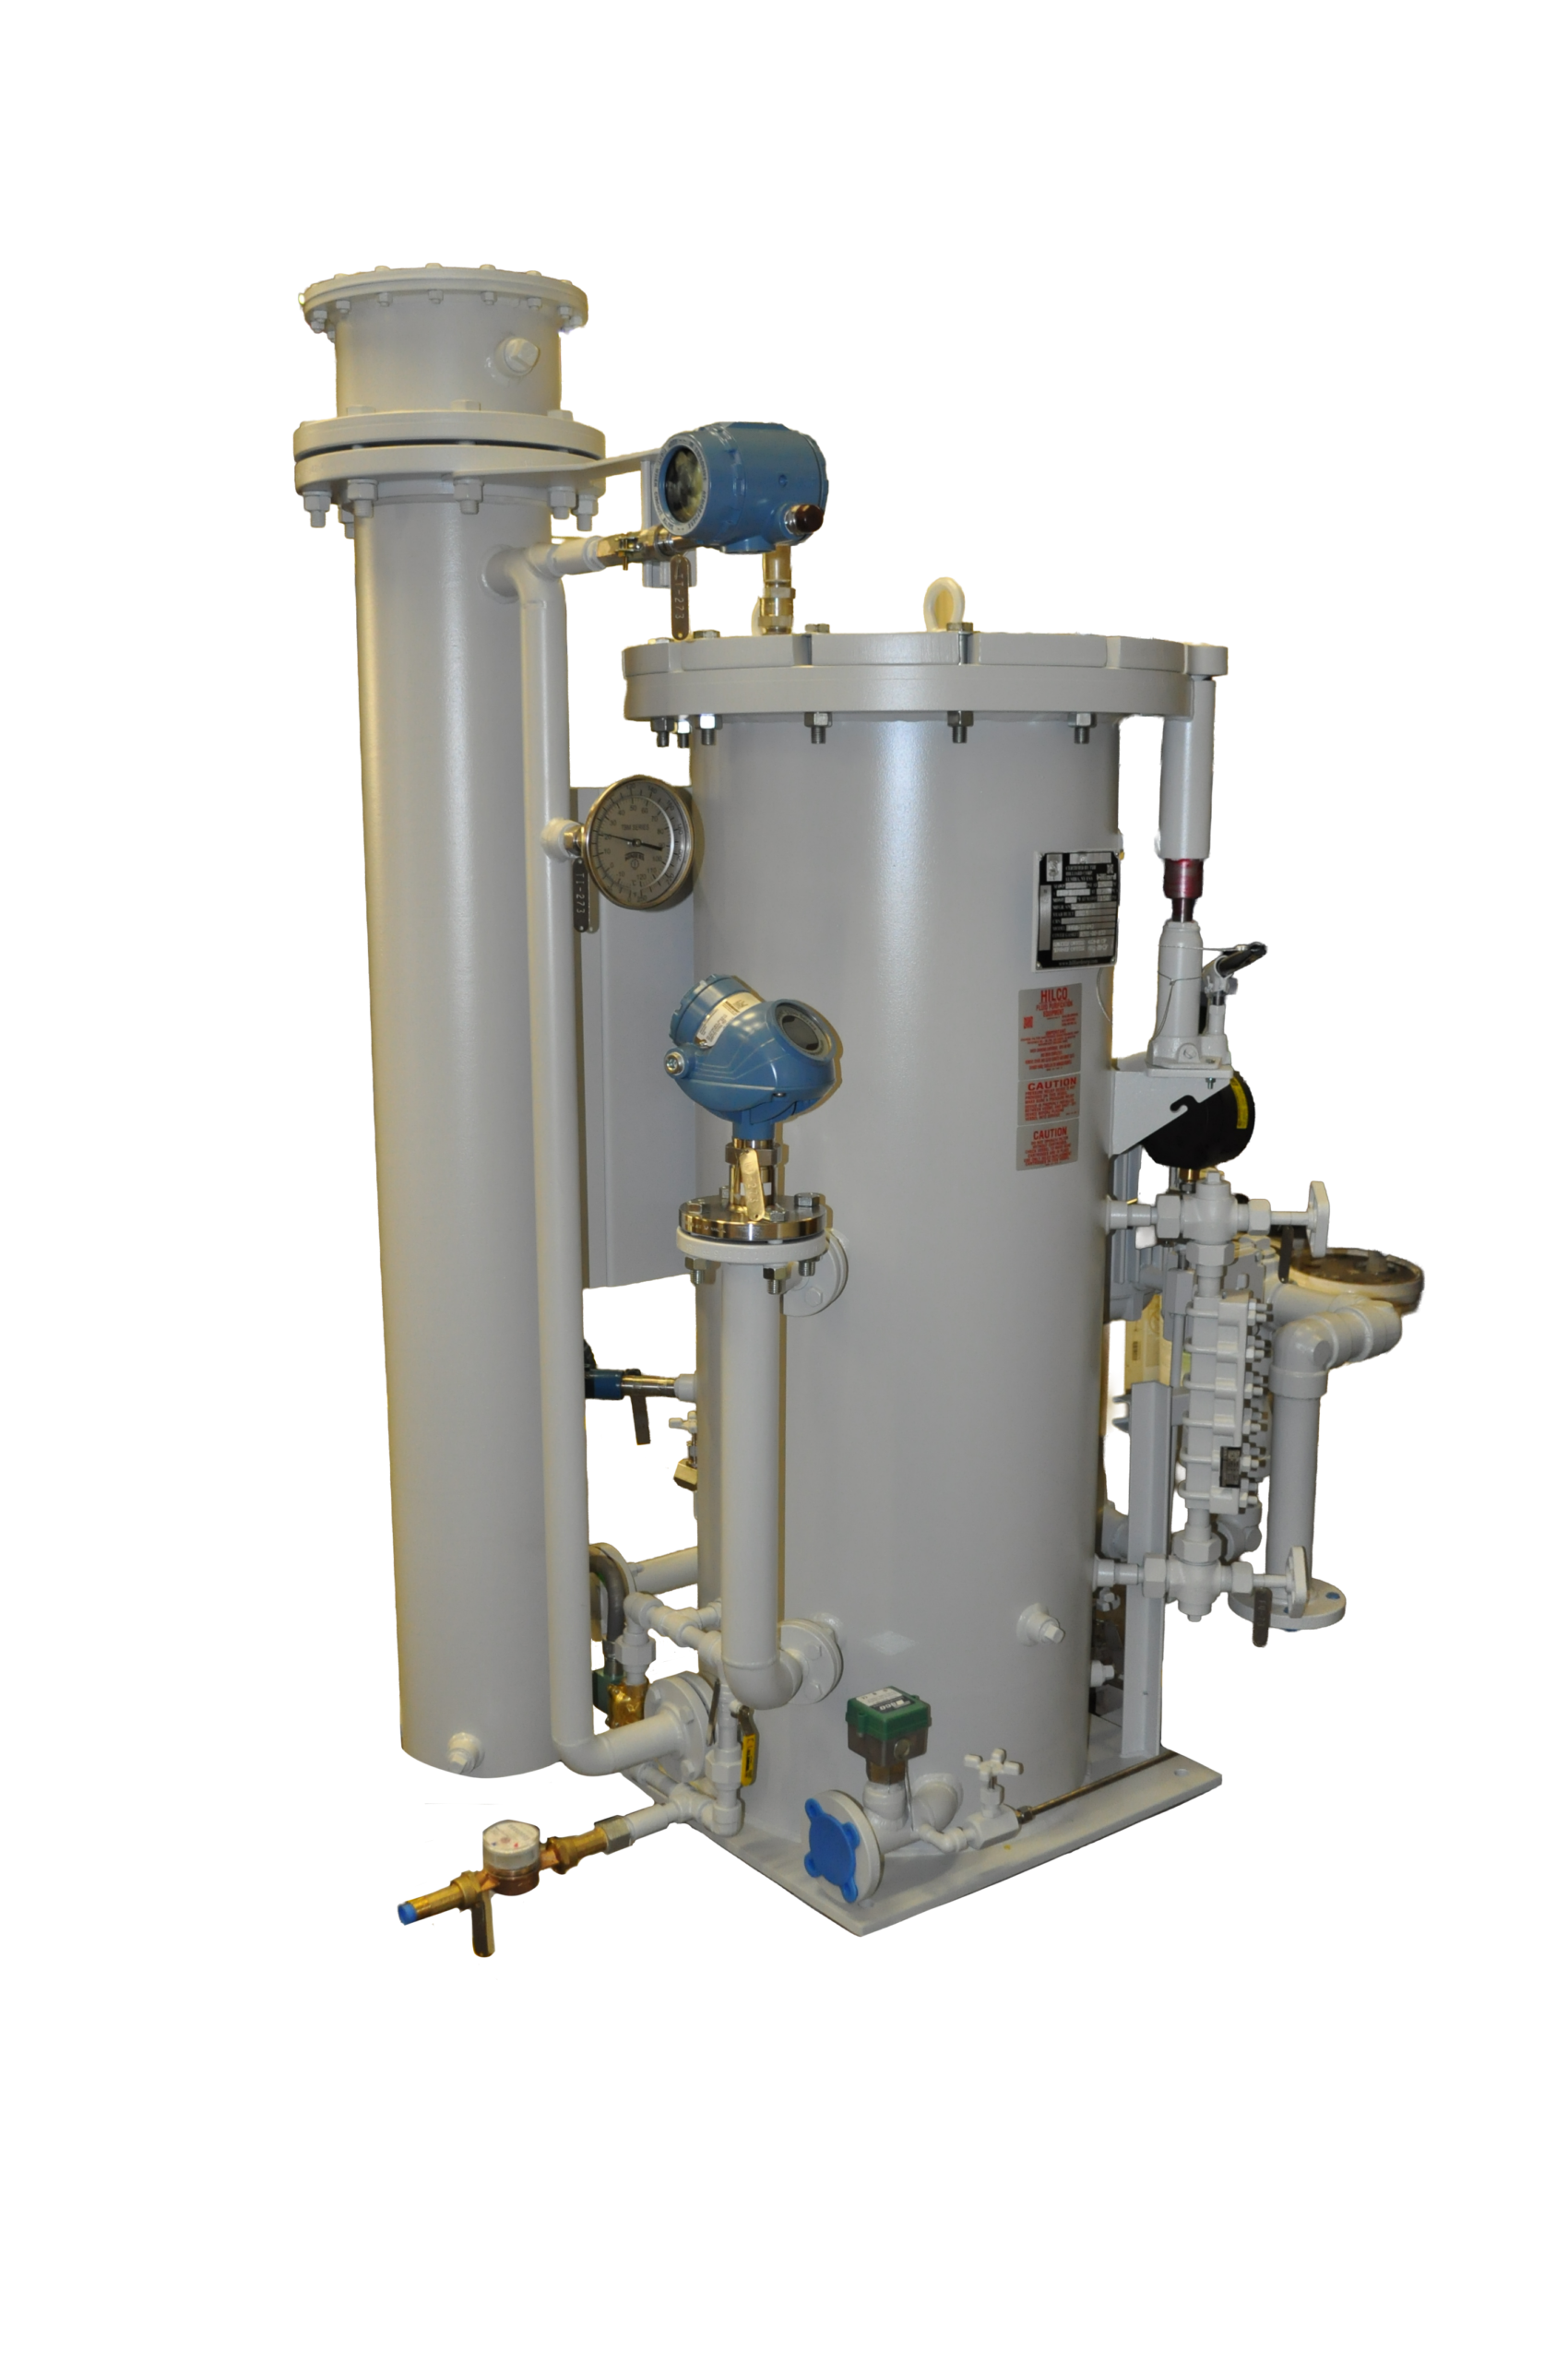
Hilliard technologies help facilities maintain fluid cleanliness, remove contaminants, and protect critical equipment across a wide range of processing applications. From filtration and separation systems to fluid analysis and technical services, HILCO products help operators maintain process reliability and equipment longevity.
Browse Categories
Chemical & Petrochemical Processing Products
Founded in 1905, Hilliard has grown from a one-product business into a global manufacturer serving customers across motion control
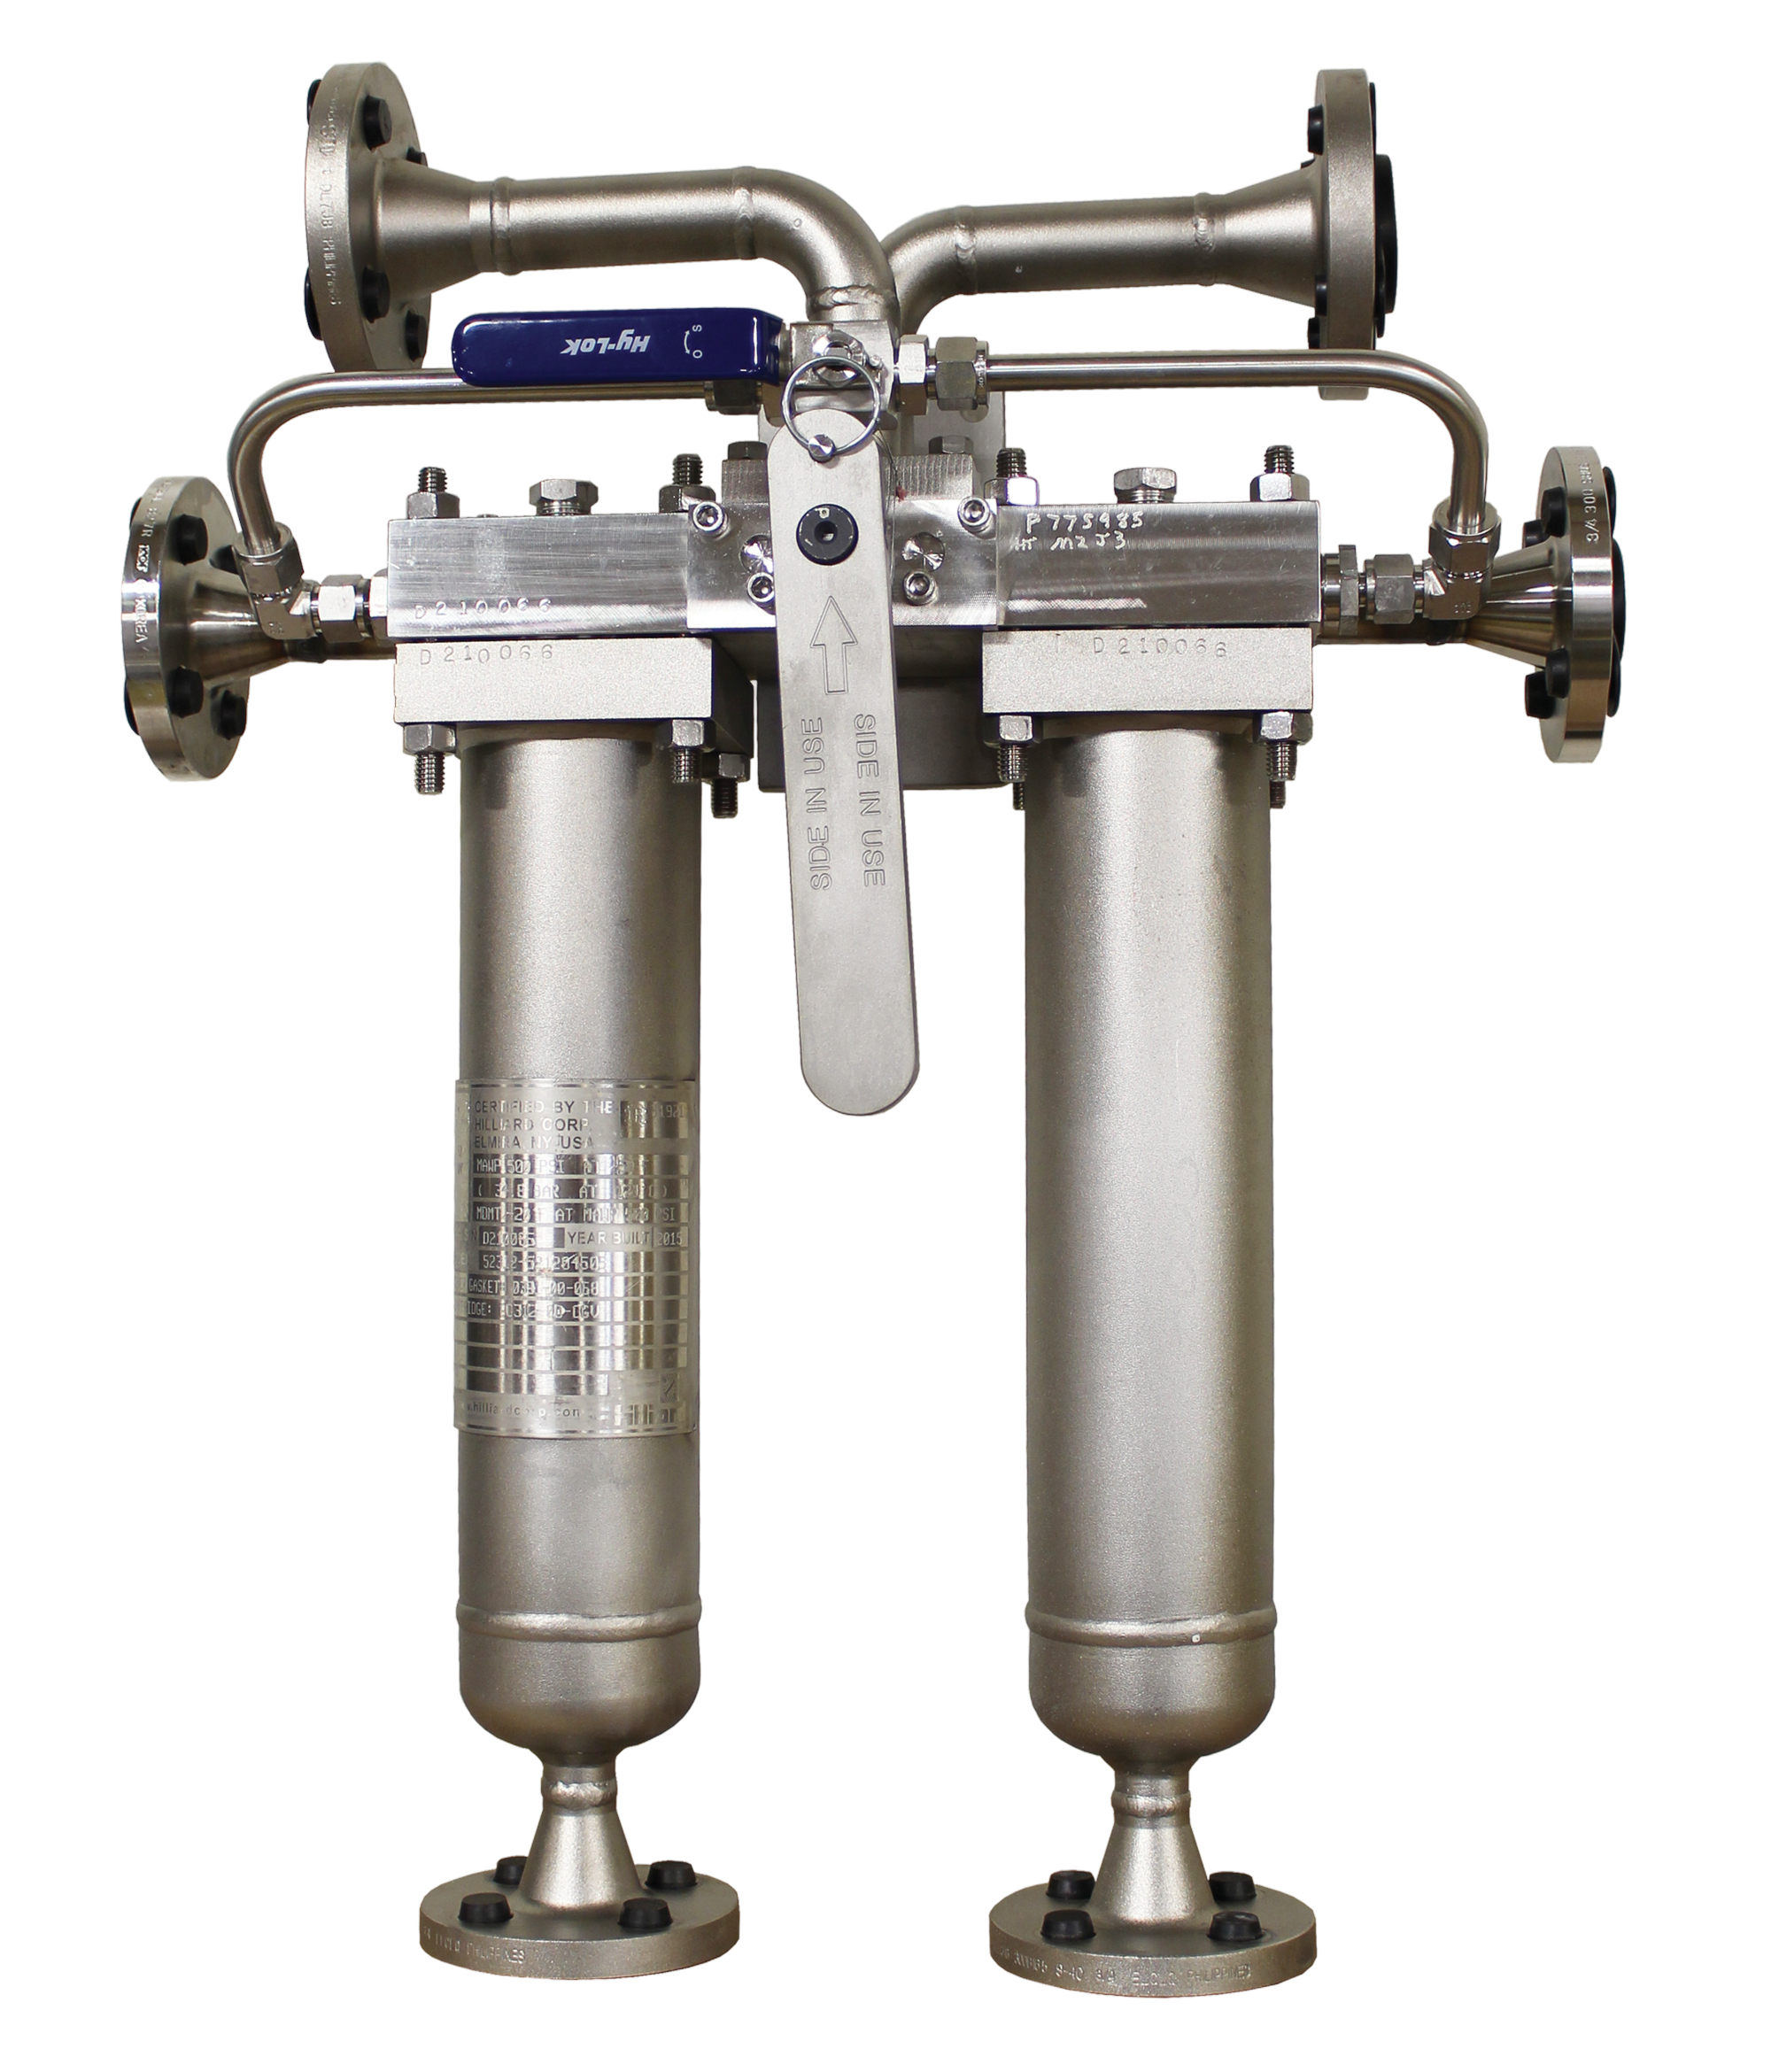
Filter Equipment
Complete filtration, separation, and fluid conditioning systems for industrial applications.
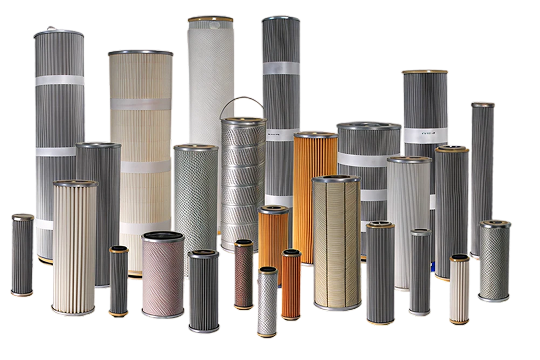
Filter Cartridges
High-performance filtration media for contamination control and fluid cleanliness.
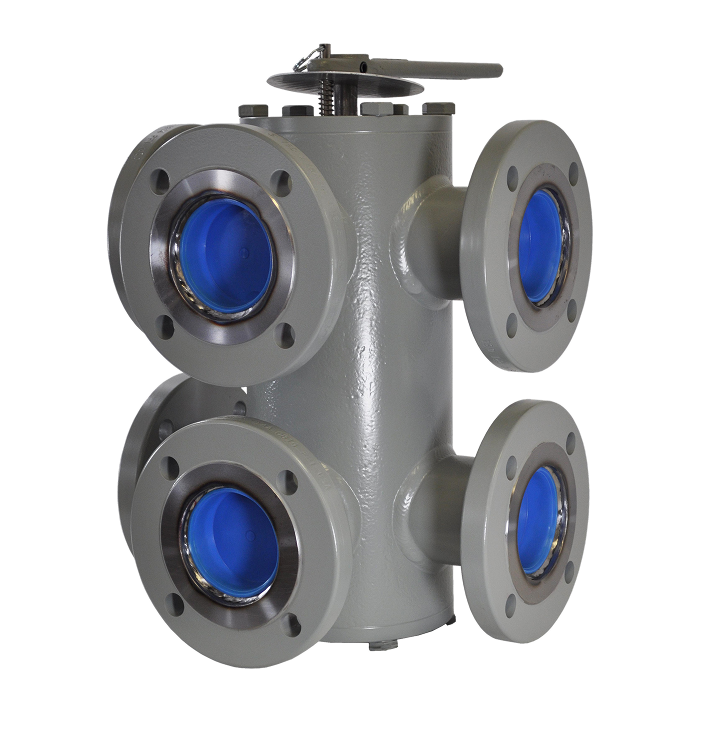
Valves
Industrial valve technologies for fluid isolation, flow diversion, and process control.
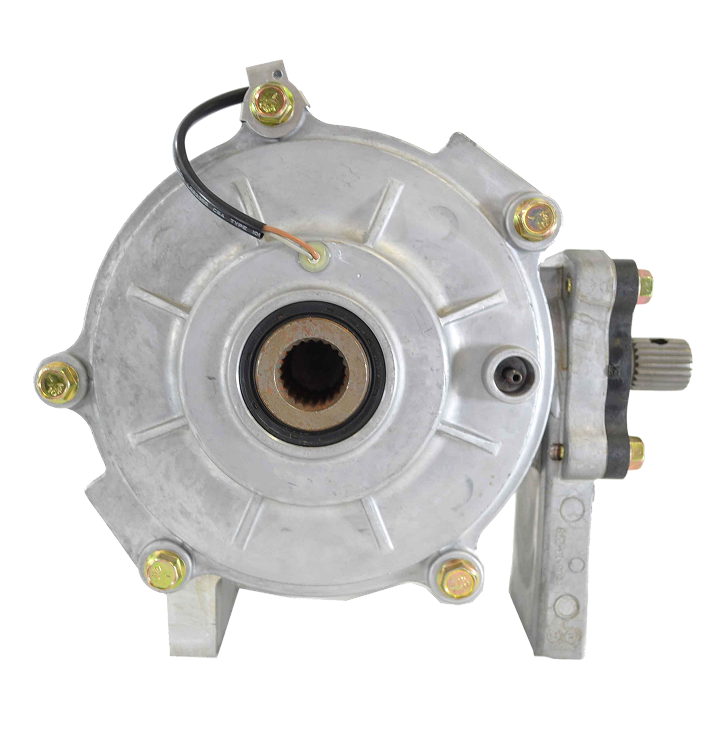
Drive Train
Mechanical drivetrain systems for power transfer, traction control, and variable speed operation.
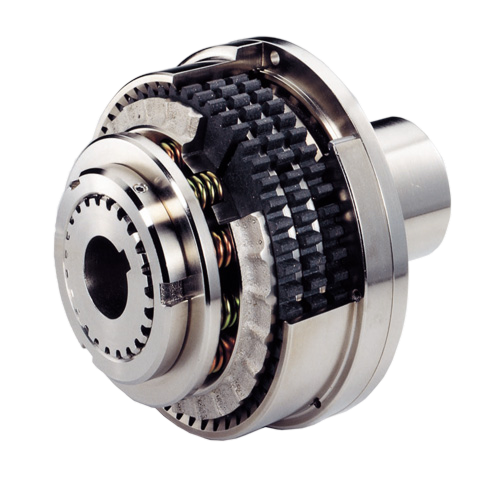
Motion Control
Clutch and torque limiting technologies for controlled power transmission and equipment protection.
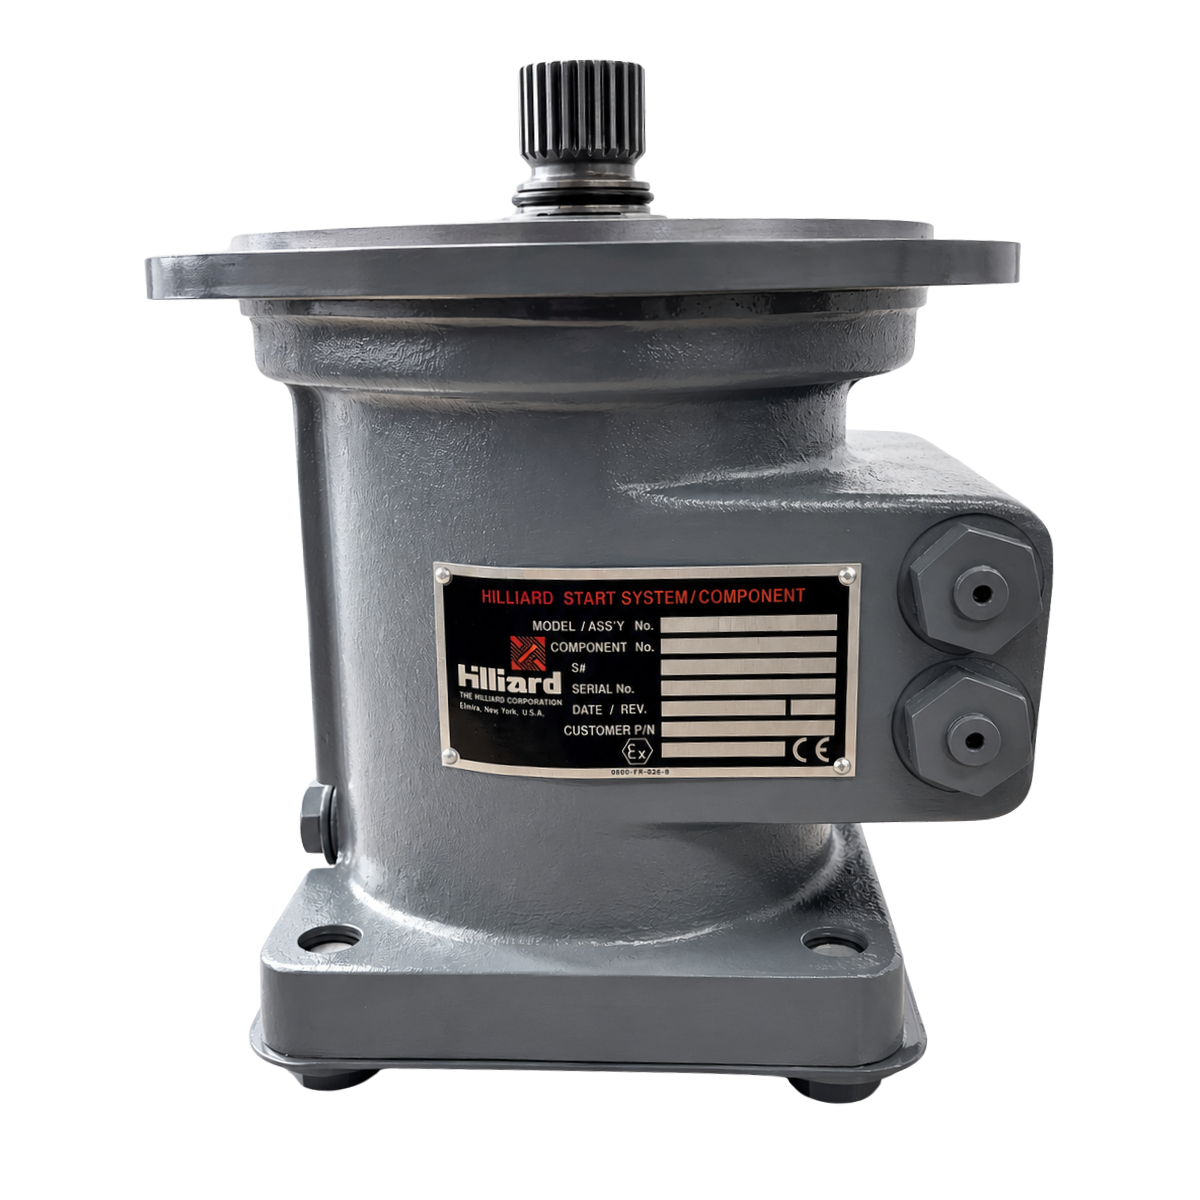
Engine Starters
Electric, hydraulic, and pneumatic starting systems for industrial engines and turbines.
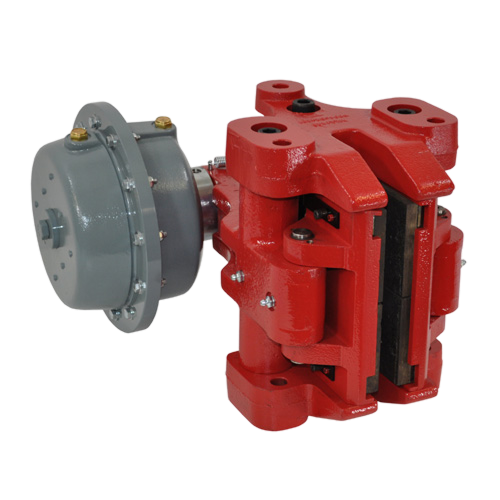
Industrial Braking Systems
Industrial braking technologies for stopping, holding, positioning, and controlled deceleration.
benefits
Technologies Designed for Demanding Processing Environments
Chemical and petrochemical facilities often operate continuously under conditions where contamination control and equipment protection are essential. Hilliard products help facilities maintain fluid quality, reduce equipment wear, and support efficient operation throughout the process.
Hilliard Products for Chemical and Petrochemical Applications
Contamination Removal
Helps remove particulate contamination that can affect process efficiency and equipment reliability.
Moisture and Liquid Separation
Coalescing and separation technologies help remove unwanted liquids from gas streams and process systems.
Equipment Protection
Safeguard pumps, compressors, valves, bearings, and other critical process equipment from contamination-related damage.
Condition Monitoring and Analysis
Testing and laboratory services provide insight into fluid condition and system health to support maintenance planning.
Featured Case Study or Use Case
Maintaining Process Reliability Through Contamination Control
Processing facilities rely on clean fluids and properly functioning equipment to maintain production targets and minimize unplanned downtime. Hilliard products help operators manage contamination, improve equipment protection, and maintain process consistency.
Maintain Fluid Quality
Remove contaminants that can impact fluid performance and process efficiency.
Protect Critical Equipment
Reduce exposure to particulate and moisture contamination that can accelerate component wear.
Monitor System Health
Utilize testing and analysis services to identify developing issues before they impact production.
Reduce Maintenance Interruptions
Support longer equipment life and more predictable maintenance schedules.
WHY HILLIARD
Why Chemical Processing Companies Choose HILCO To Keep Their Systems Running
Process Application Expertise
Application knowledge across filtration, separation, and fluid conditioning systems used in continuous chemical and petrochemical operations.
Engineered for Process Compatibility
Solutions developed to accommodate varying fluid chemistries, operating pressures, temperatures, and contamination challenges across industrial process systems.
Comprehensive Fluid Management
A broad portfolio of filtration, separation, laboratory testing, and technical services simplifies contamination control across multiple process applications.
Supporting Operational Continuity
Engineering guidance, product servicing, and technical resources help facilities optimize maintenance strategies and maximize equipment availability.
Application-Focused Products Backed by Engineering Expertise
Technical Knowledge
Proven Performance
Responsive Support